پرس کی کھیپ سے پہلے گوڈیرے کس کوالٹی کا معائنہ کرتا ہے؟
چار عمل
1. چھپائیں، تراشیں اور اجزاء
گاہک کے ہاتھ میں آنے والے مسائل عام طور پر ایک مادی فرق کے طور پر شروع ہوتے ہیں جو کسی نے نہیں لکھے۔ اس لیے چھپائی کی ہر کھیپ ملی میٹر، ٹون اور ہینڈل میں گیج کے لیے ایک برقرار رکھے ہوئے ماسٹر کارڈ کے پاس رکھی جاتی ہے۔ دھبے جو ایک نظر آنے والے پینل کے اندر اتریں گے ان کو شمار کیا جاتا ہے اور اس مقام پر الگ کر دیا جاتا ہے۔ استر والے کپڑے کا وزن اور لہجہ، سایہ کے لیے سلائی دھاگے، اور پیٹرن، کوٹنگ اور سفر کے لیے کلپس یا زپ یونٹس کے لیے جانچ پڑتال کی جاتی ہے، کیونکہ کسی دوسرے پروڈکشن لاٹ سے چڑھایا ہوا کلپ ڈارک ہائیڈ پر مختلف طریقے سے پڑھ سکتا ہے یہاں تک کہ جب تفصیلات منتقل نہ ہوں۔
2. بینچ کا کام
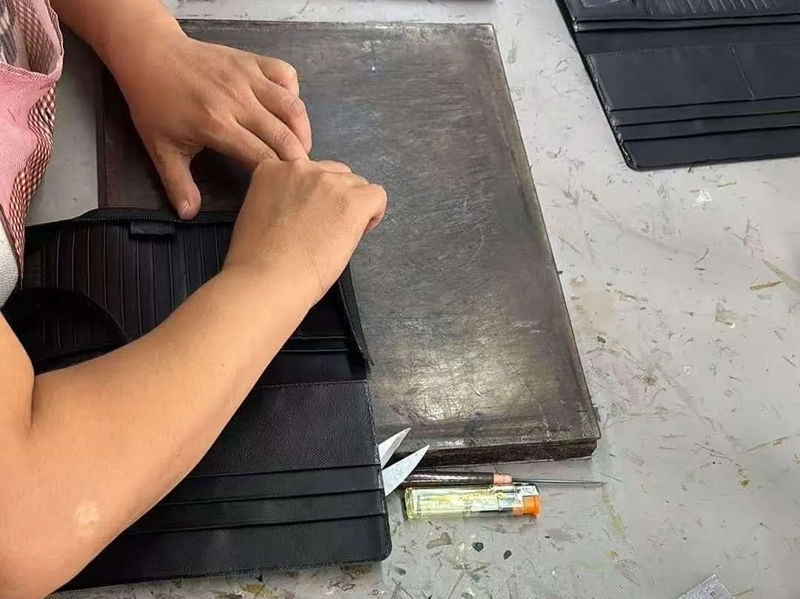
بینچ وہ جگہ ہے جہاں پرس یا تو قائل ہے یا نہیں۔ ہمارے چیکس میں سیون کی گنتی، جوائن کے دونوں چہروں پر دھاگے کے تناؤ، چھوڑے گئے یا دہرائے جانے والے سیون، جہاں پینل ملتے ہیں وہاں سیدھ، اور کارڈ کی جیبوں کی ہم آہنگی کا احاطہ کرتا ہے۔ چھپائیں ایک حرکت پذیر مواد ہے، لہذا چیک کو ایک بار سیٹ اپ کے بجائے ہر بنڈل کے افتتاحی، درمیانی اور بند میں دہرایا جاتا ہے۔ اس طرح پہنی ہوئی سوئی یا تازہ بوبن سے نکلنے والے کو آرڈر کے اختتام تک پہنچنے سے پہلے ہی پکڑ لیا جاتا ہے۔
3. تیار سامان
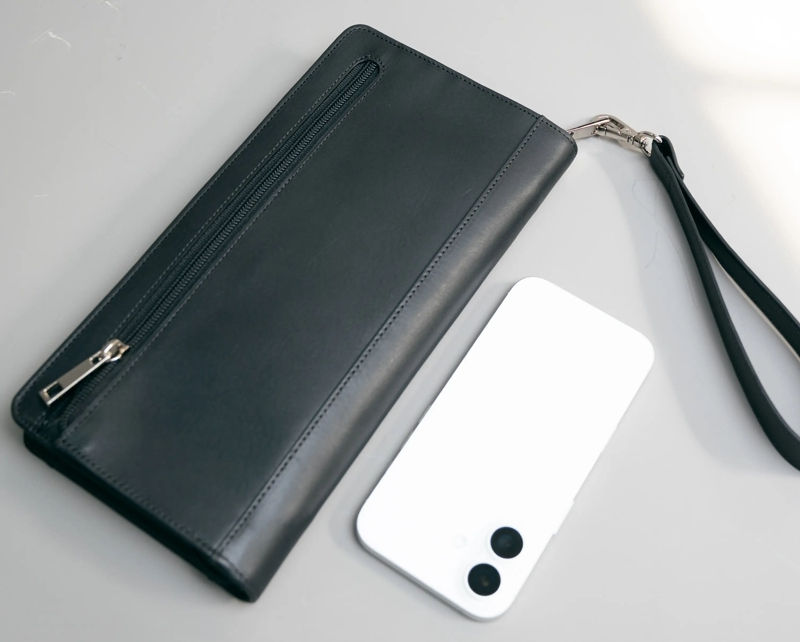
ہر یونٹ کو ایک بصری پاس ملتا ہے۔ بصری فہرست میں ناپسندیدہ نشانات، ناہموار کنارے کا پینٹ، ڈھیلے سرے، دھاتی حصوں پر خروںچ اور پینل کے درمیان پھیلے ہوئے لہجے کا احاطہ کیا گیا ہے۔ اس کے بعد ایک متعین نمونہ پیمائش کی میز پر جاتا ہے، جہاں بند اور کھلے طول و عرض کو متفقہ رواداری پر رکھا جاتا ہے، سیون کی گنتی کی تصدیق کی جاتی ہے، کنارے کی پینٹ کی کوریج کا جائزہ لیا جاتا ہے اور ہر ہتھیلی اور زپ پر ہاتھ سے کام کیا جاتا ہے۔
جہاں خریدار ایک رسمی نمونے لینے کی اسکیم پر کام کرتا ہے، ہم ISO 2859-1 کو معائنہ کی سطح کے ساتھ لاگو کرتے ہیں اور جب آرڈر دیا جاتا ہے تو قبولیت کی حد سے اتفاق کیا جاتا ہے۔ چمڑے کے سامان کے لیے معمول کا درجہ II ہوتا ہے جس میں بڑے نقائص کے لیے 2.5 اور معمولی کے لیے 4.0 ہوتا ہے۔ عیب کلاسوں کو دلیل کے بجائے لکھا جاتا ہے، تاکہ اندرونی جیب پر خراش اور ناکام زپ کو کبھی بھی ایک ہی غلطی نہ سمجھا جائے۔
4. پیکنگ اور لوڈ آؤٹ
سامان ہمارے ہاتھ سے نکل جانے کے بعد آخری گیٹ خریدار کی حفاظت کرتا ہے۔ ہم گنتی کی تصدیق کرتے ہیں، کارٹن مارکنگ اور اندرونی تحفظ کی تصدیق کرتے ہیں، چیک کرتے ہیں کہ سائز اور ٹون کی درجہ بندی درست ہے، اور پیکنگ لسٹ کے ساتھ پیک کریٹس کی تصویر کشی کرتے ہیں۔ سمندری مال برداری کے لیے ایک پیکڈ کارٹن بھی ڈراپ اور کمپریشن ٹیسٹ سے گزرتا ہے، کیونکہ ایک پرس جو فیکٹری میں زندہ رہتا ہے وہ ہمیشہ کنٹینر کے کمپریشن کے چار ہفتوں تک زندہ نہیں رہتا۔ سلیکا پیک، پولی بیگز اور بارکوڈ لیبلز کا اسی مقام پر جائزہ لیا جاتا ہے، کیونکہ ایک گمشدہ ڈیسیکینٹ بعد میں مولڈ کی شکایت کے طور پر دوبارہ ظاہر ہوتا ہے۔
| عمل | تعدد | پوائنٹس کا جائزہ لیا۔ |
| چھپائیں، تراشیں اور اجزاء | ہر کھیپ، لاٹ بہ لاٹ | حوالہ، گیج، ٹون، ہینڈل، داغ چھپائیں؛ استر کا کپڑا اور سلائی کا دھاگہ ماسٹر کارڈ پر رکھا ہوا ہے۔ دستخط شدہ نمونے میں کلپس اور زپ یونٹس |
| بنچ کا کام | کھولنے والے یونٹس، پھر فی بنڈل | پیٹرن میچ، اسٹریچ کی سمت، نشانات اور نمو کے نشانات کا اخراج، پینلز کی گنتی |
| تیار سامان | ہر یونٹ بصری طور پر، نیز ایک نمونہ ماپا گیا۔ | سطح کی ظاہری شکل، سیون کی گنتی، چھوڑی ہوئی سیون، ایج پینٹ، کلپ اور زپ فنکشن، کارڈ جیب کی گہرائی |
| پیکنگ اور لوڈ آؤٹ | ایک بار فی مکمل آرڈر | شمار، ٹون اسپریڈ، کارٹن مارکنگ، اندرونی تحفظ، کریٹ کنفیگریشن، تصاویر |
جس کا وعدہ نہیں کیا جا سکتا
دو حدود واضح طور پر بیان کرنے کے قابل ہیں۔ چھپائیں مختلف ہوتی ہیں، اس لیے قبولیت کا معیار ماسٹر کارڈ کے مقابلے میں ایک درجہ بندی والا اسپریڈ سیٹ ہے، نہ کہ تصویر کی قطعی نقل۔ اجزاء کی کارکردگی مختلف ہے، کیونکہ یہ خریدے ہوئے حصے پر منحصر ہے، اس لیے ہم فرض کرنے کے بجائے ٹیسٹ اور سائن آف کرتے ہیں۔ جہاں خریدار سائیکل ٹیسٹنگ کے لیے کہتا ہے، ہدف پر ایک اعداد و شمار کے طور پر اتفاق کیا جاتا ہے، جیسے کہ زپ آپریشنز یا کلپس بند ہونے کی بیان کردہ گنتی، اور نتیجہ آرڈر ڈاکٹ کے ساتھ درج کیا جاتا ہے۔ نان کنفارمنگ سٹاک کو ڈیفیکٹ کلاس کے تحت قرنطینہ میں رکھا جاتا ہے، اور دوبارہ کام کرنے کے بعد دوبارہ جانچ پڑتال اس شخص کے ذریعہ دستخط کی جاتی ہے جو آرڈر جاری کرتا ہے۔
متعلقہ خبریں۔
- Godere بڑے پیمانے پر پیداوار میں والیٹ کے معیار کو کیسے برقرار رکھتا ہے؟
- گوڈیرے نے عالمی شراکت داروں کو وسط خزاں کے تہوار کی گرما گرم خواہشات کو بڑھایا
- اصلی لیدر بیگ کیسے پیدا ہوتا ہے؟
- گوڈیرے نے اپنے پہلے کسٹم بٹوے کی پروٹو ٹائپنگ اور ڈیولپمنٹ میں ایک جرمن کلائنٹ کی کس طرح مدد کی؟
- گوڈیر بیگ کی پیداوار کے پیچھے: پیٹرن بنانے سے لے کر لیدر کٹنگ تک
- کموٹر انڈر آرم بیگ کا انتخاب کیسے کریں؟ ایک جامع موازنہ گائیڈ: PVC بمقابلہ PU مواد
مجھے ایک پیغام چھوڑ دو
خبروں کی سفارشات